Zum Inhalt springen
Formenbau und Präzisionsfertigung

Spritzgussformen, Prototypen und Präzisionsteile aus einer Hand.

Familienbetrieb in Untermeitingen, südlich von Augsburg. Eigene Konstruktion, 13 Anlagen und ein Ansprechpartner – vom ersten Entwurf bis zum letzten Maß.
Anfrage stellen
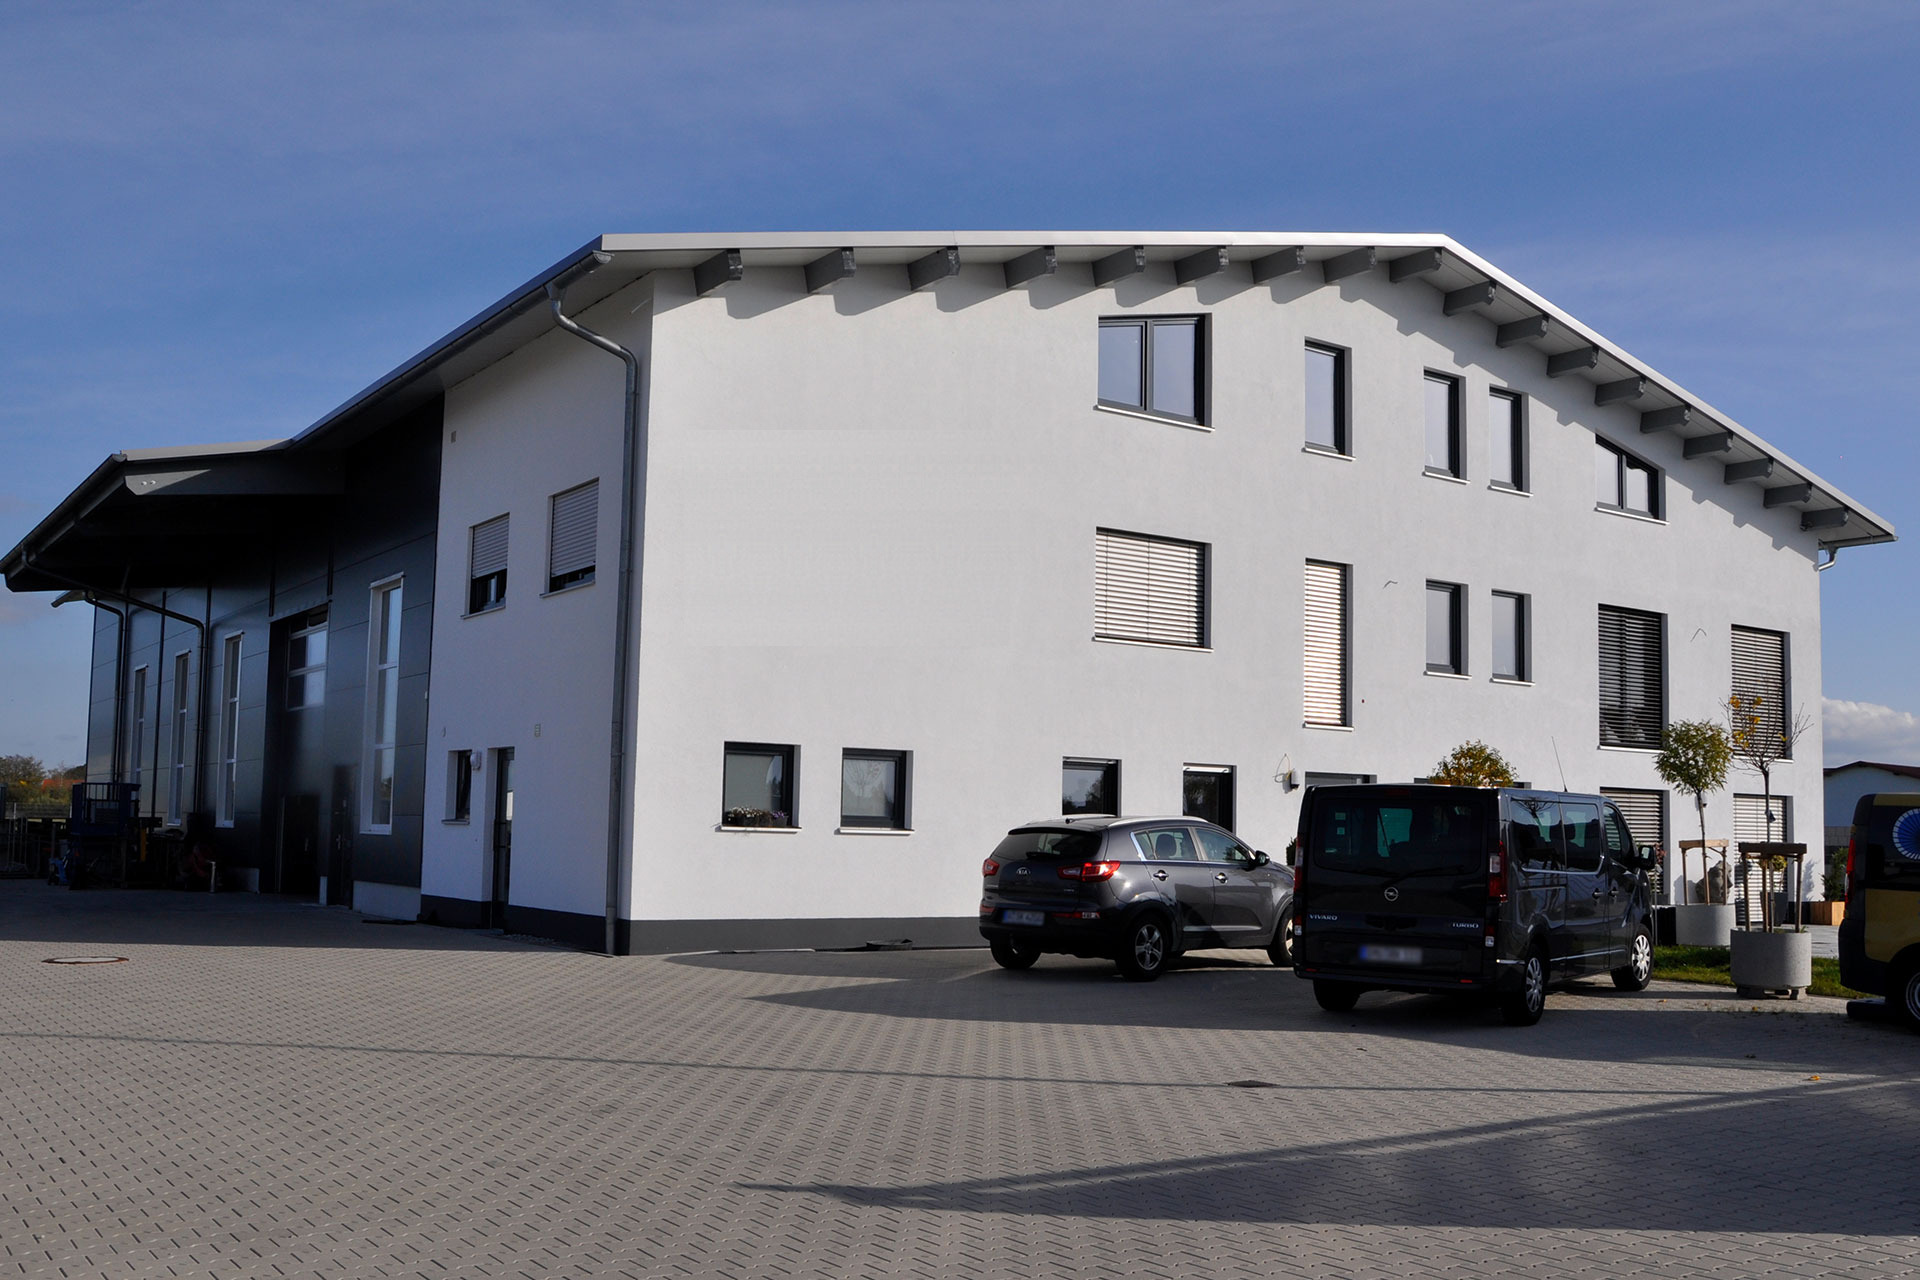
Firmengebäude in der Gutenbergstraße: helle Halle mit Bürotrakt, Karl-Logo an der Giebelwand, Stellplätze im Hof
2009
Gegründet
1.200 × 900 × 600mm
Fräsbearbeitung bis
1.000 × 600 × 497mm
Flachschleifen bis
1.100 × 850 × 400mm
Drahterodieren bis
Leitsatz

Sie definieren das Ziel – wir übernehmen den gesamten Weg.

Ob Spritzgussform, Prototyp, Vorrichtung oder Präzisionsteil: Von der Machbarkeit über Konstruktion und Fertigung bis zur Prüfung und Montage erhalten Sie alles aus einer Hand.

Familienbetrieb seit 2009

Vier Dinge, auf die Sie sich verlassen können.

Präzision
Fertigung auf Maß, konstant und reproduzierbar – nicht nur beim ersten Teil, sondern beim fünfhundertsten.
Verlässlichkeit
Zugesagte Termine gelten. Wenn ein Termin wackelt, erfahren Sie es von uns, bevor Sie nachfragen müssen.
Kurze Wege
Konstruktion, Fräsen, Erodieren, Schleifen und Montage am selben Standort. Entscheidungen fallen am selben Tag.
Ausbildung
Als Meisterbetrieb bilden wir selbst aus – praxisnah, fundiert und direkt in unserer eigenen Fertigung.
  1. 01

    Anfrage

    Zeichnung und Termin

  2. 02

    Rückmeldung

    innerhalb von 24 Stunden

  3. 03

    Angebot

    mit Preis und Liefertermin

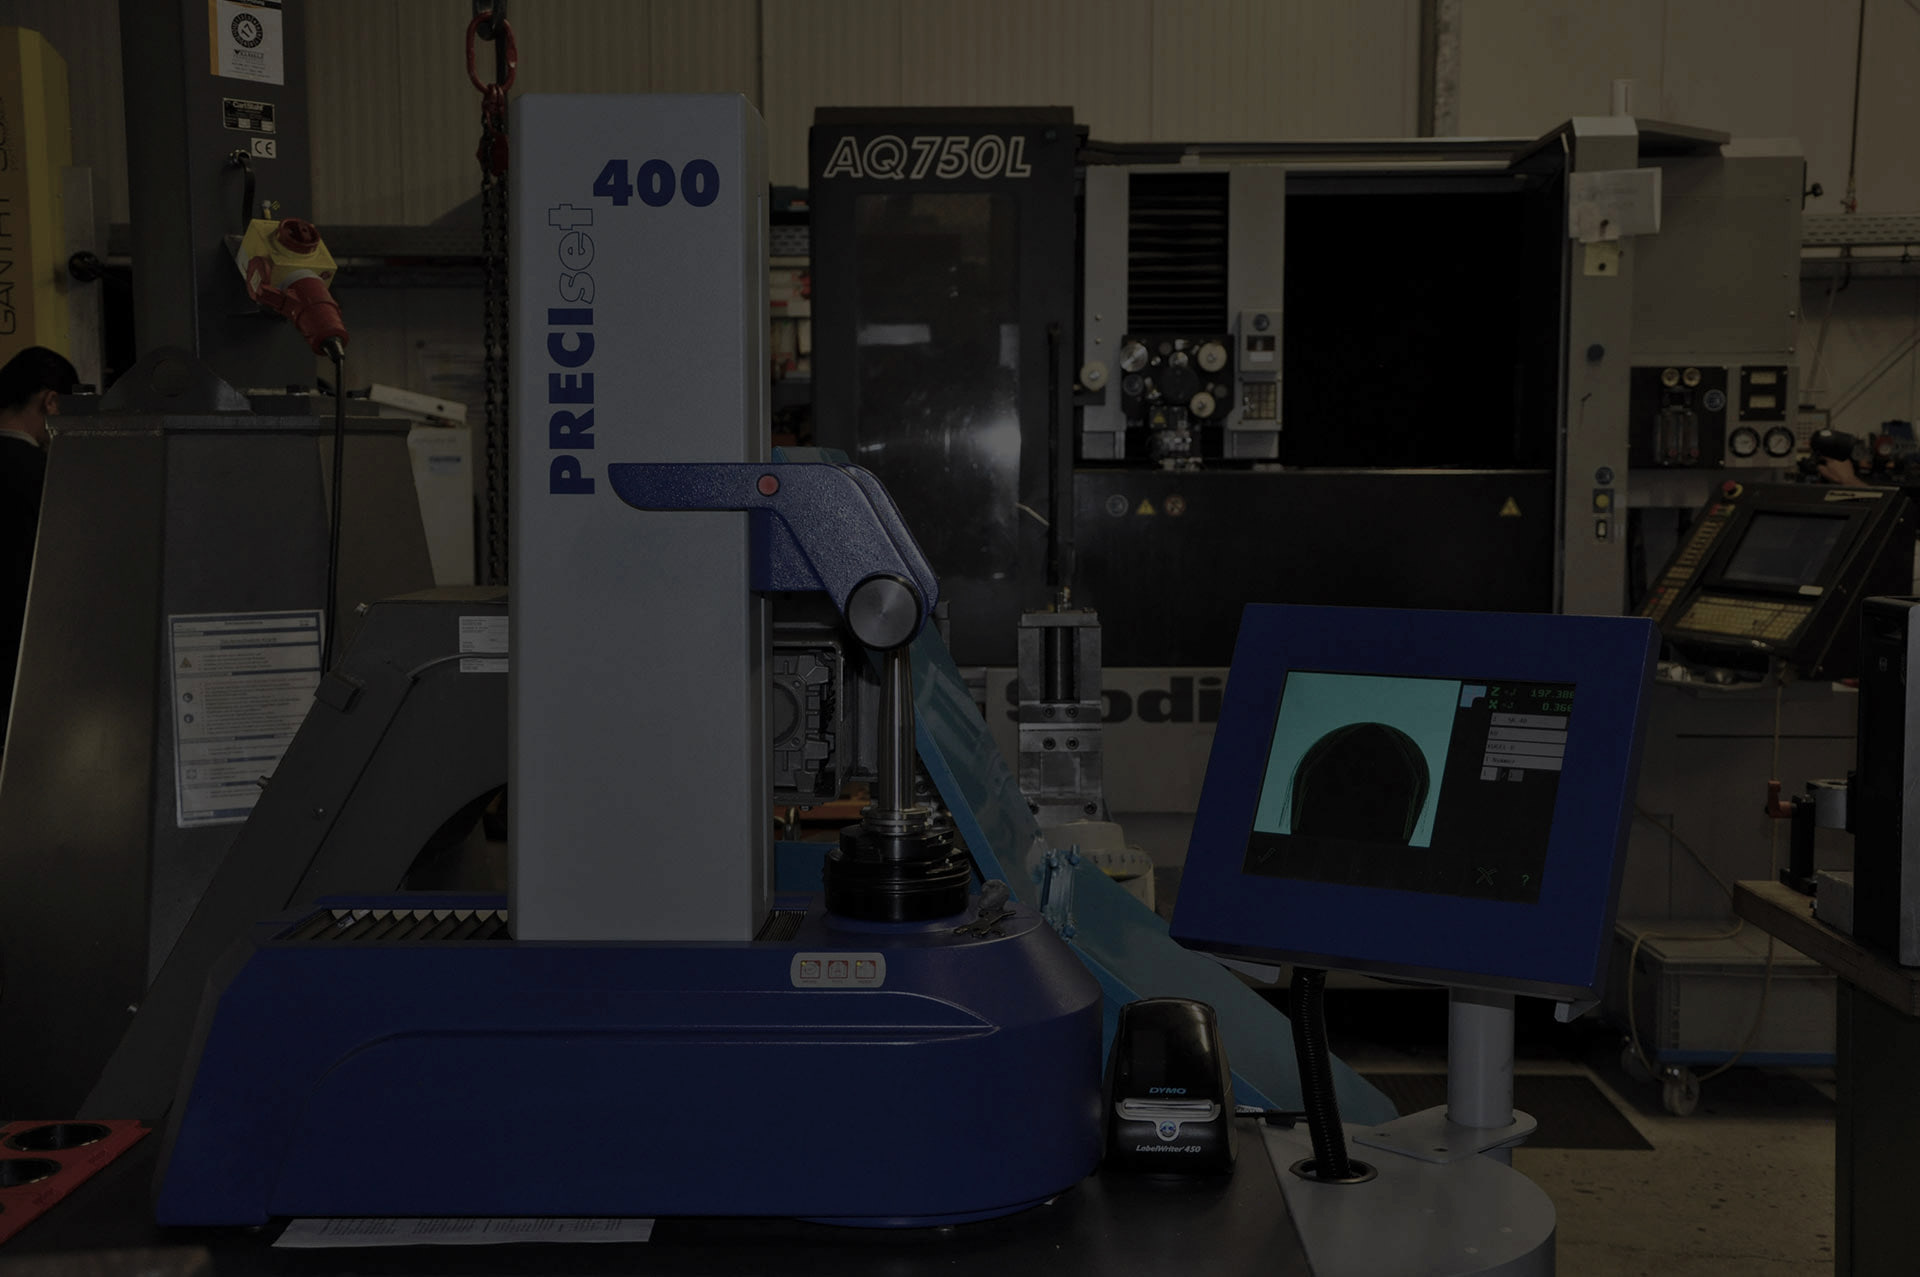
Blick in die Fertigungshalle: Werkzeugvoreinstellgerät im Vordergrund, dahinter Erodier- und Fräsmaschinen

Was zuletzt durch die Halle ging.

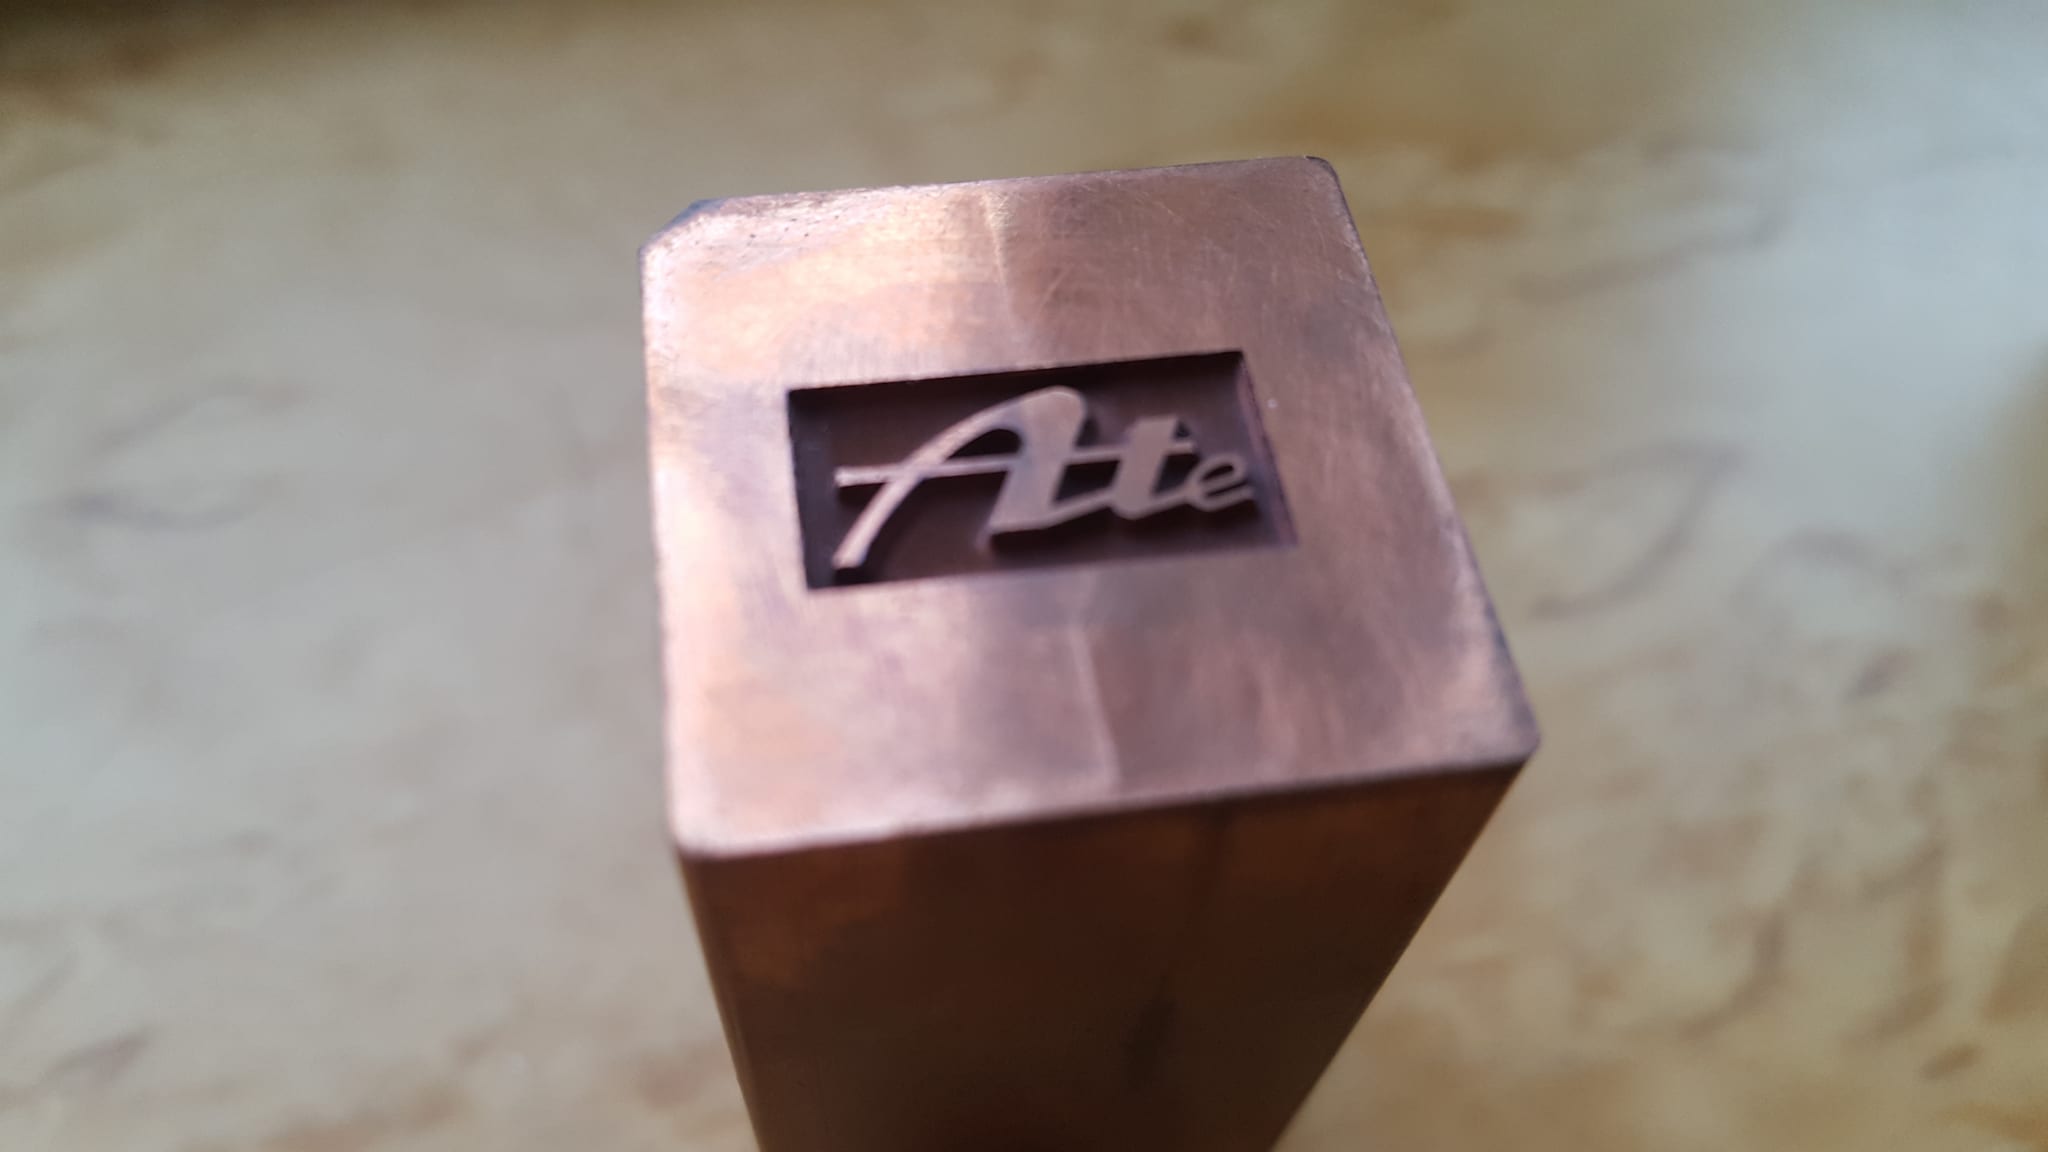
Stirnseite einer Elektrode aus Kupfer, darin vertieft der Schriftzug „Atte“ in Schreibschrift
Formenbau

Elektrode mit Schriftzug

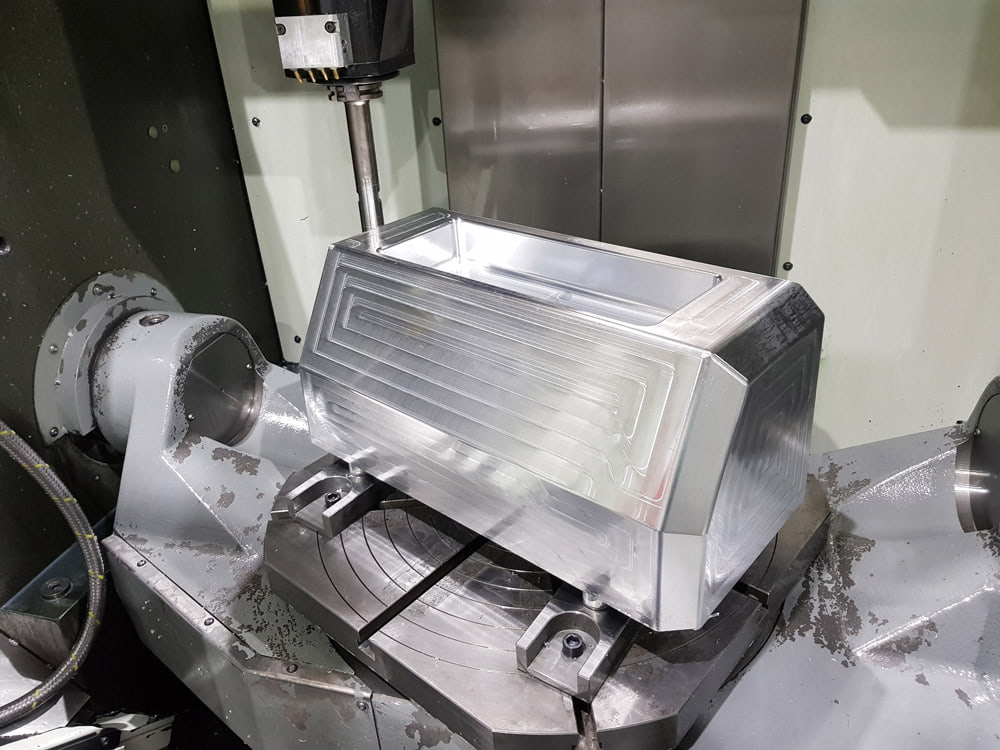
Tiefziehform auf dem Schwenkrundtisch, Fräser darüber
Formenbau

Tiefziehform

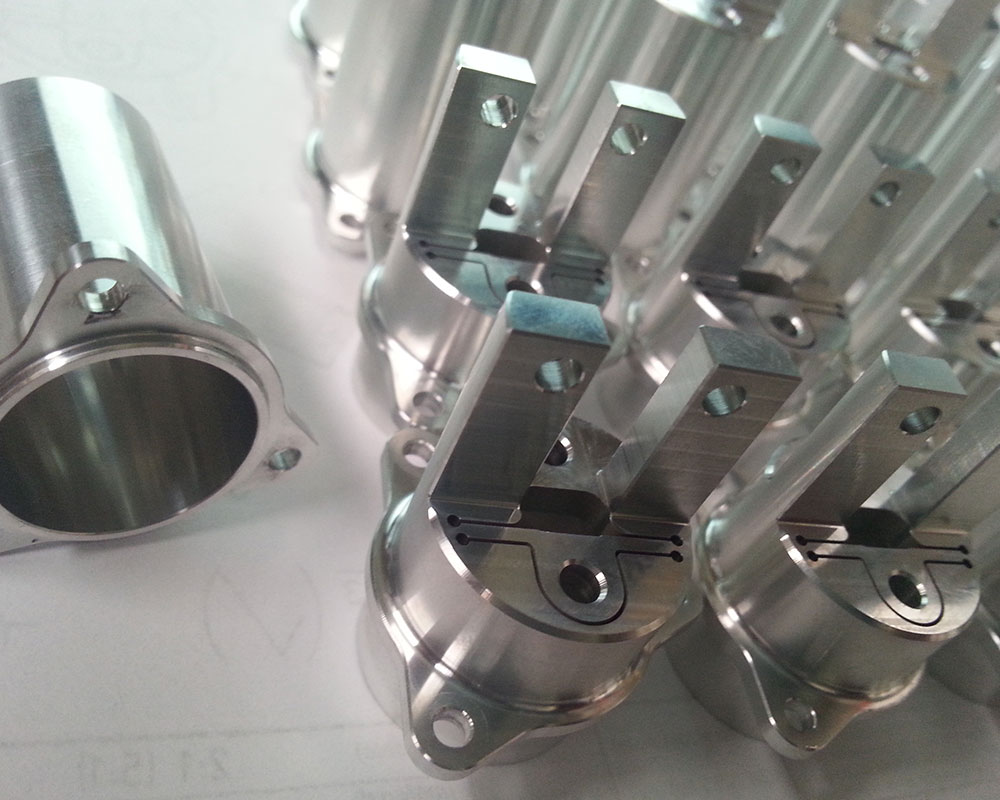
Nahaufnahme mehrerer gefräster Angusseinsätze mit polierten Flanken und durchgehenden Bohrungen
Formenbau

Angusseinsätze

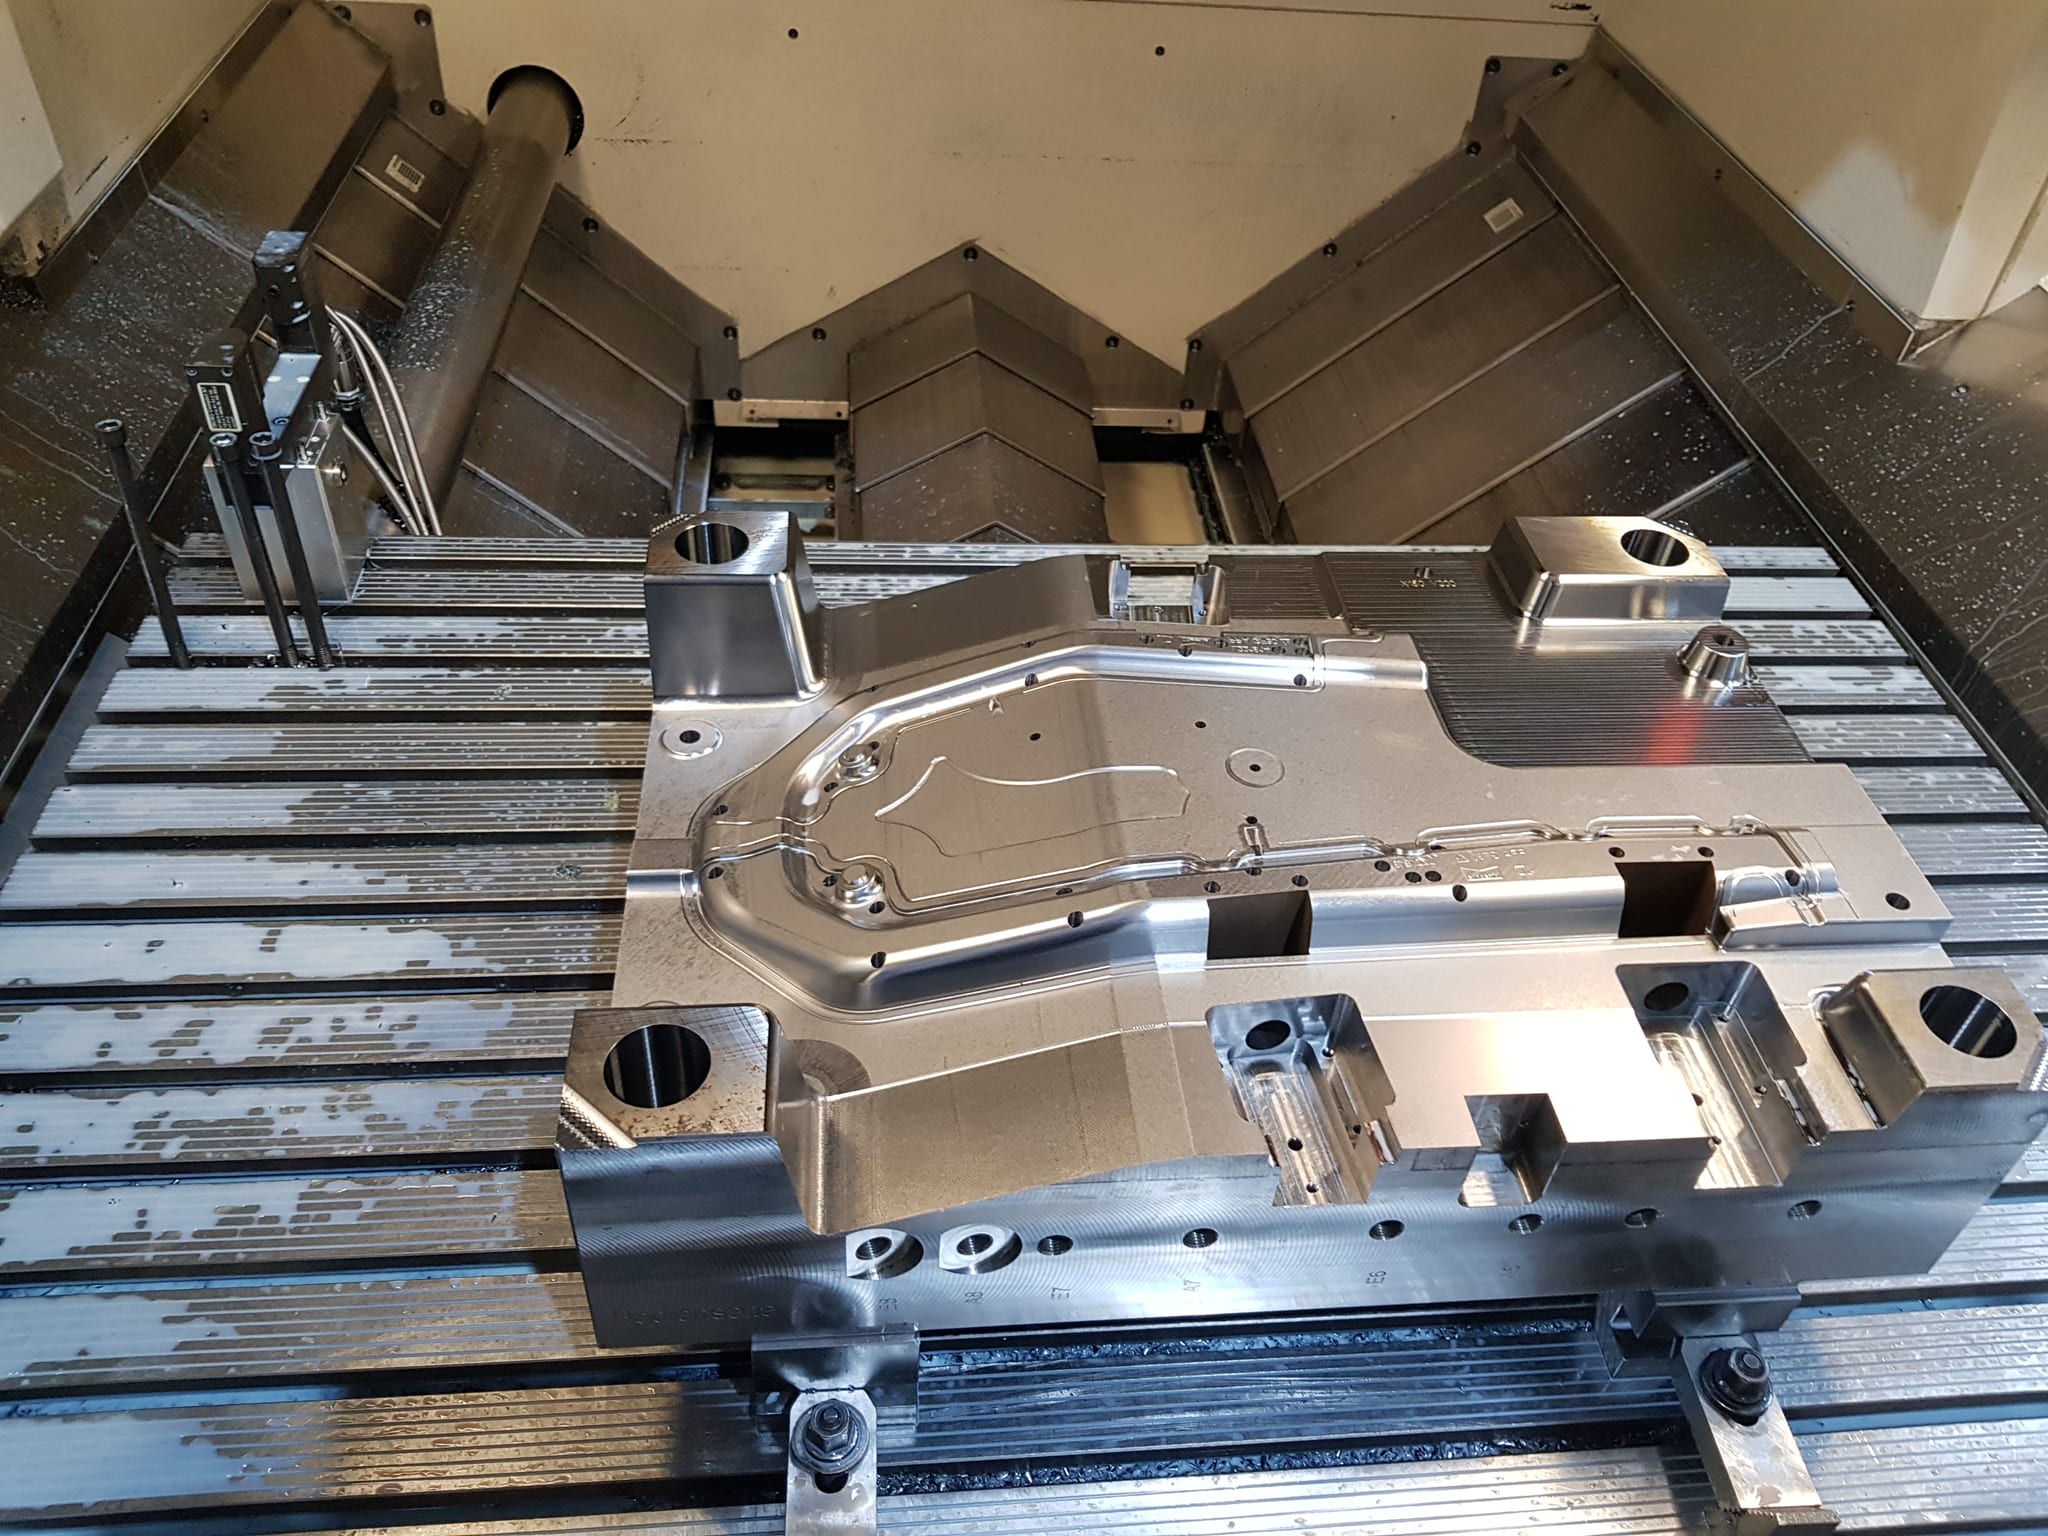
Große Formplatte auf dem Tisch des Bearbeitungszentrums, in der Fläche die ausgefräste Kontur eines Bauteils, ringsum Passungen und Durchbrüche
Formenbau

Formplatte im Bearbeitungszentrum

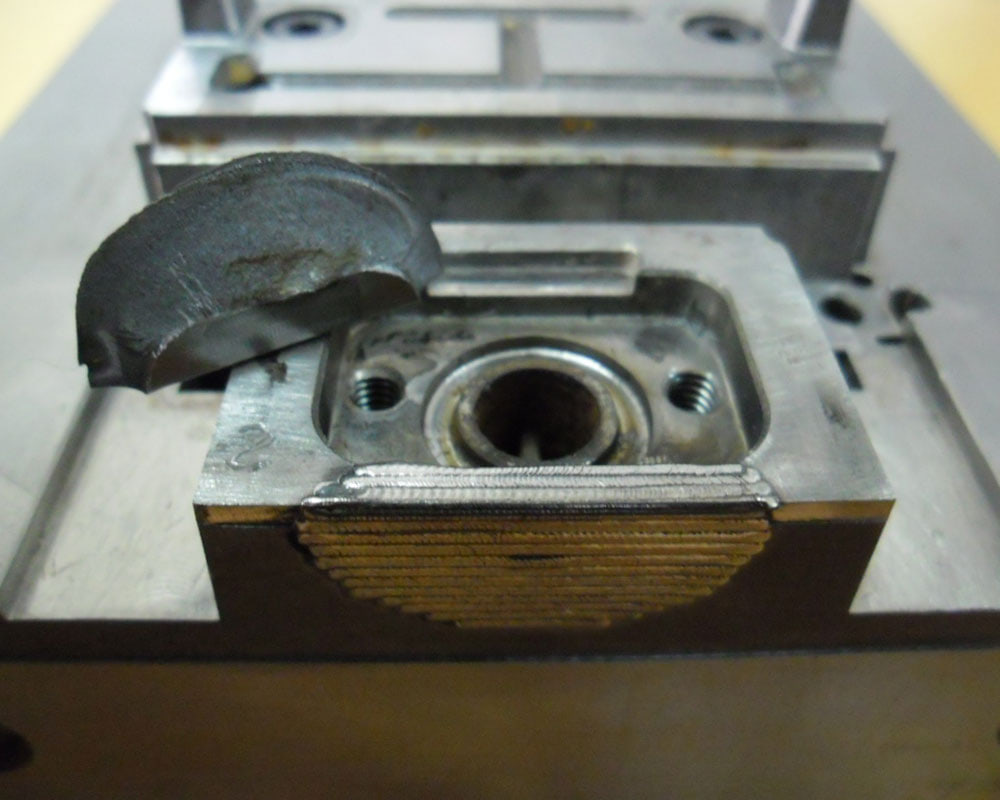
Einsatz mit aufgebauter Kante, daneben ein Bruchstück
Formenbau

Laserschweißen

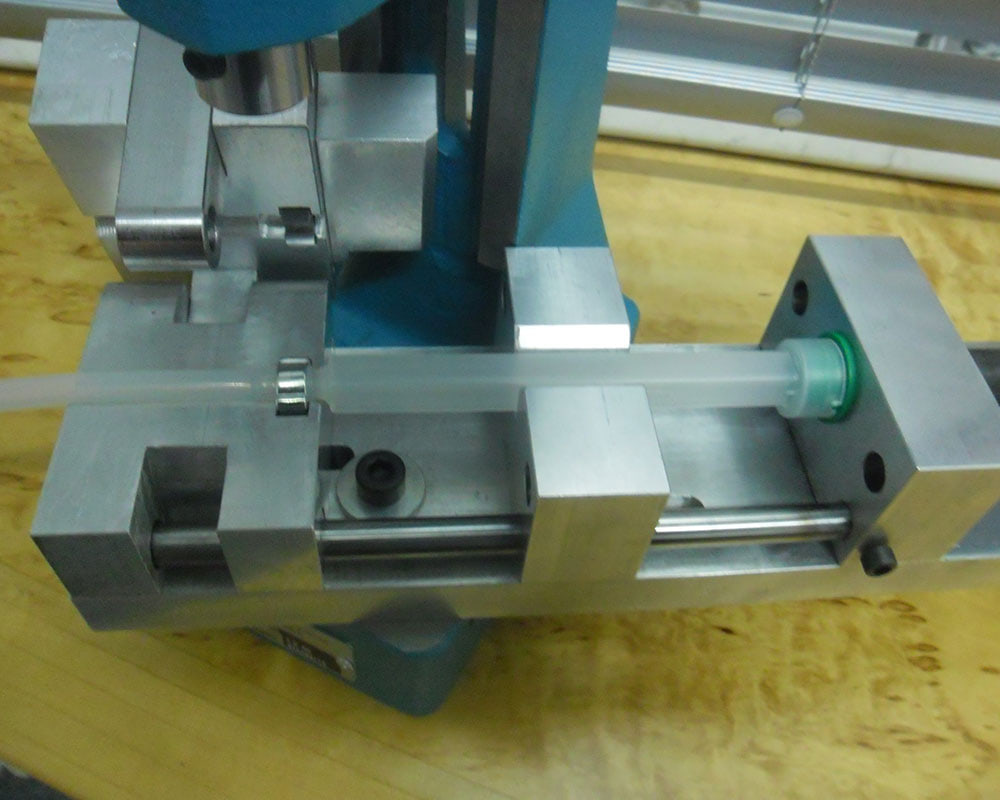
Montagevorrichtung auf einer Handhebelpresse, ein Rohr eingelegt
Vorrichtungsbau

Montagevorrichtung mit Rohraufnahme

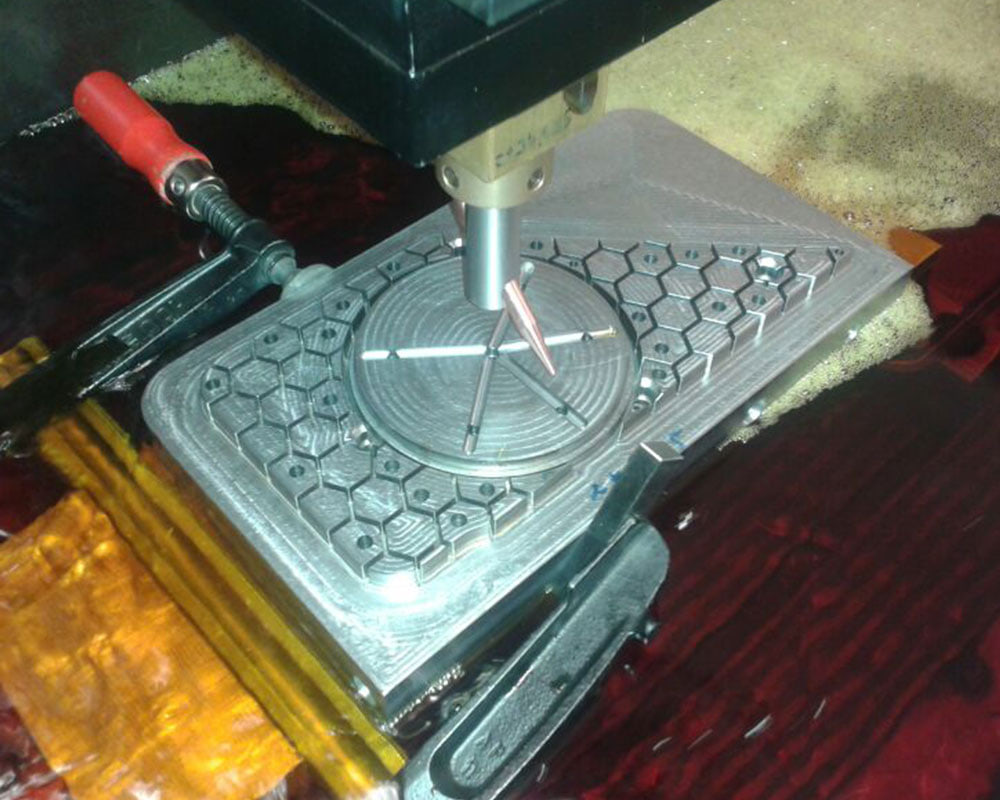
Werkzeug mit wabenförmiger Kavität und passendem Kern
Formenbau

2-Fach Werkzeug

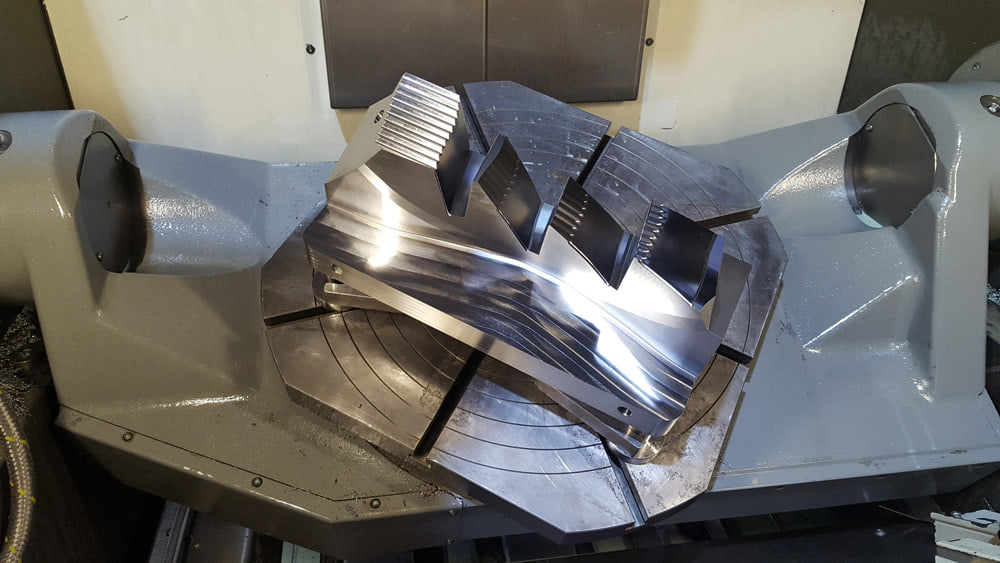
Formeinsatz mit Schiebern auf dem Schwenkrundtisch
Formenbau

Formeinsatz auf dem Schwenkrundtisch

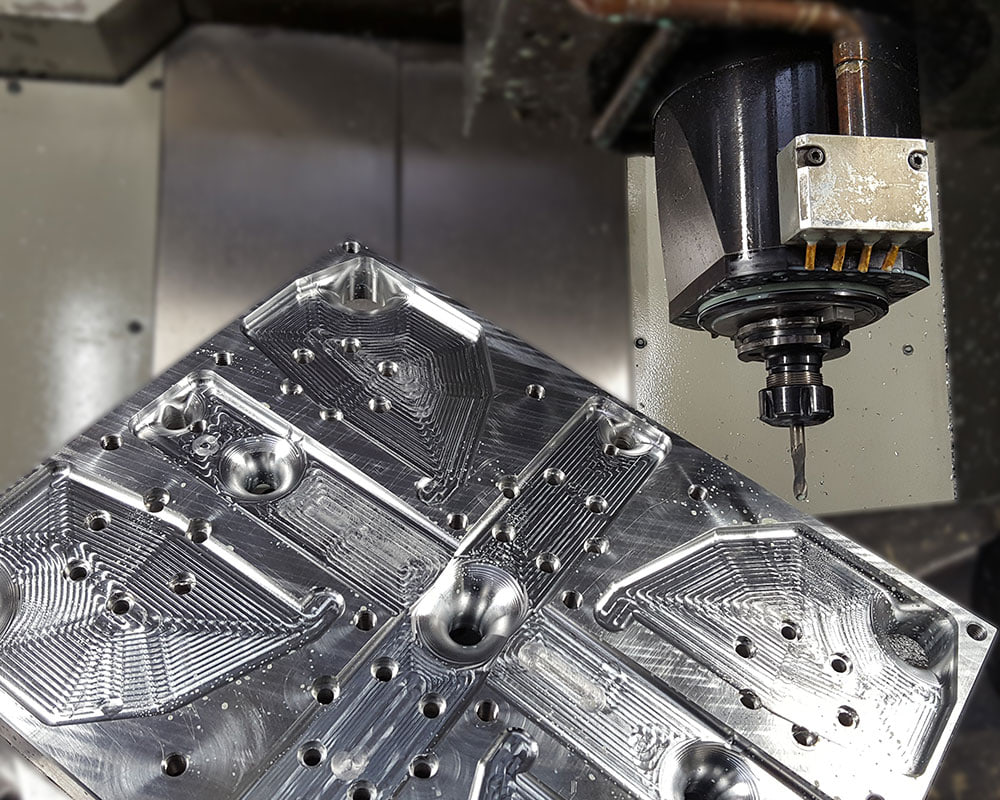
Formplatte mit vier gefrästen Kavitäten, Frässpindel darüber
Formenbau

Formplatte mit vier Kavitäten

Drei gefräste Tiefziehwerkzeuge aus Aluminium mit gewölbten Flächen, gestapelt auf einer Palette
Formenbau

Tiefziehwerkzeuge

Einsatz mit Wabenstruktur im Erodierbecken, Elektrode darüber
Formenbau

Einsatz mit Wabenstruktur

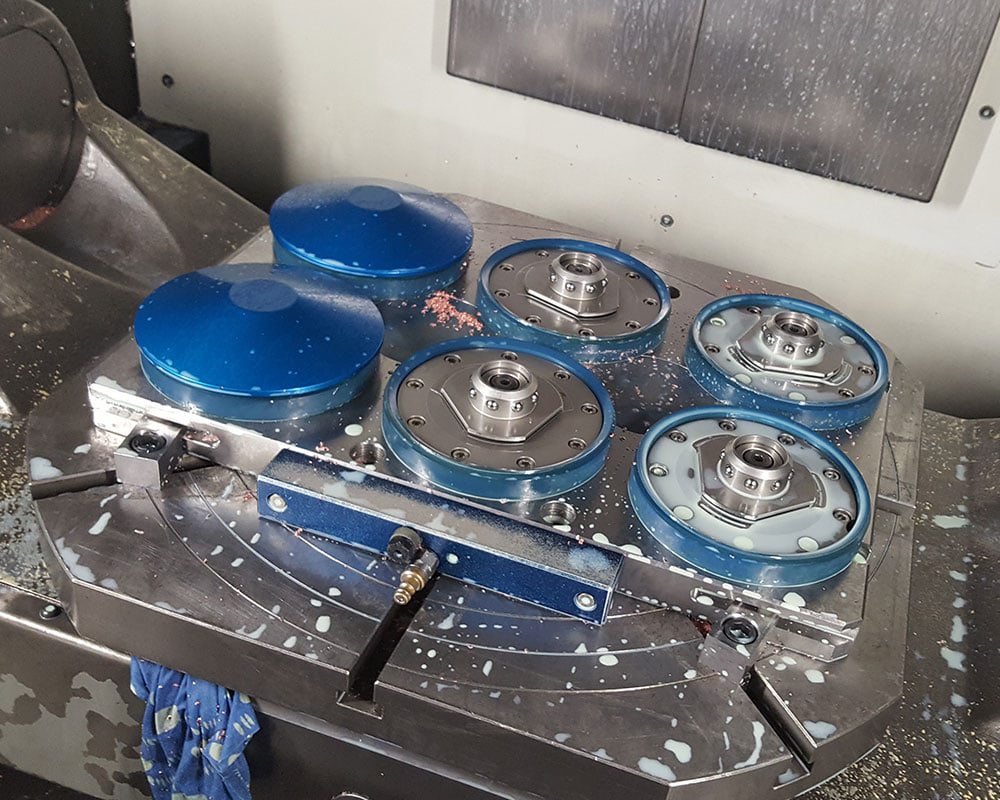
Mehrere gleiche Räder auf dem Maschinentisch, aufgespannt über ein Nullpunktspannsystem
Klein- & Serienfertigung

Nullpunktspannsystem

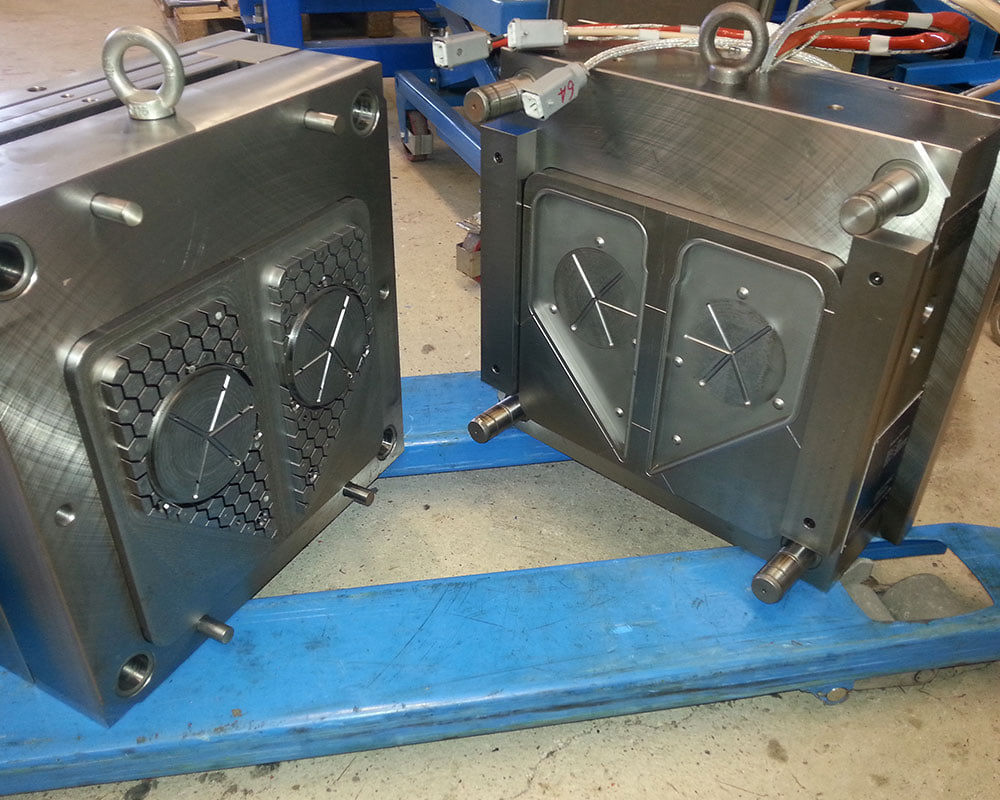
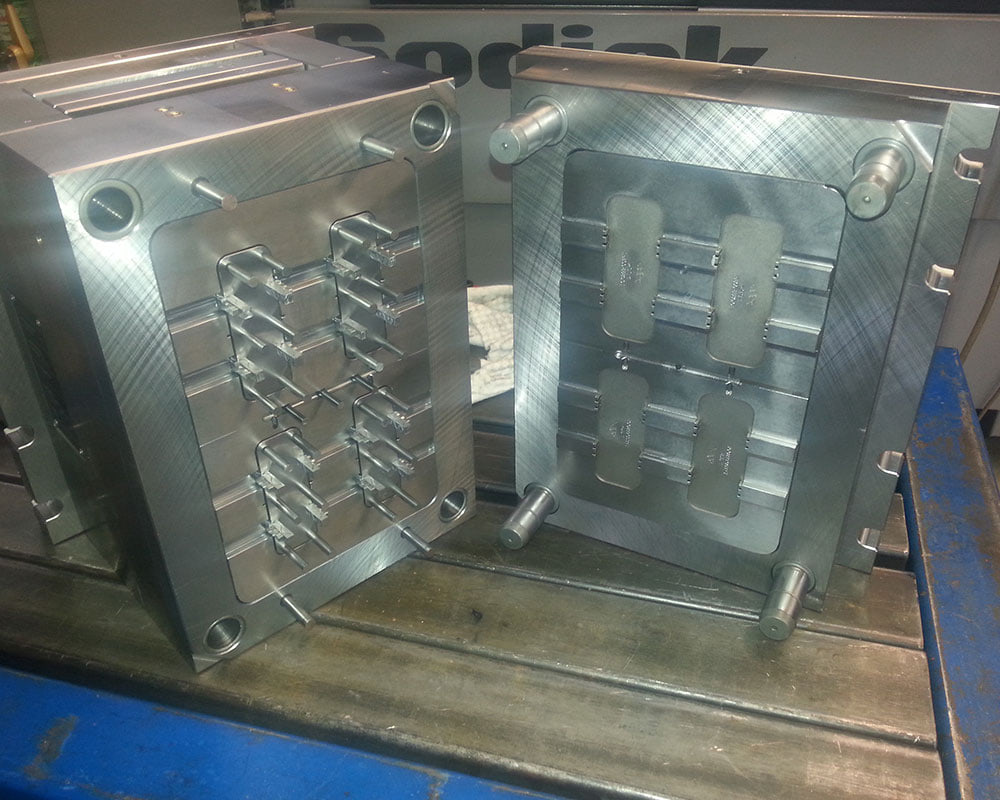
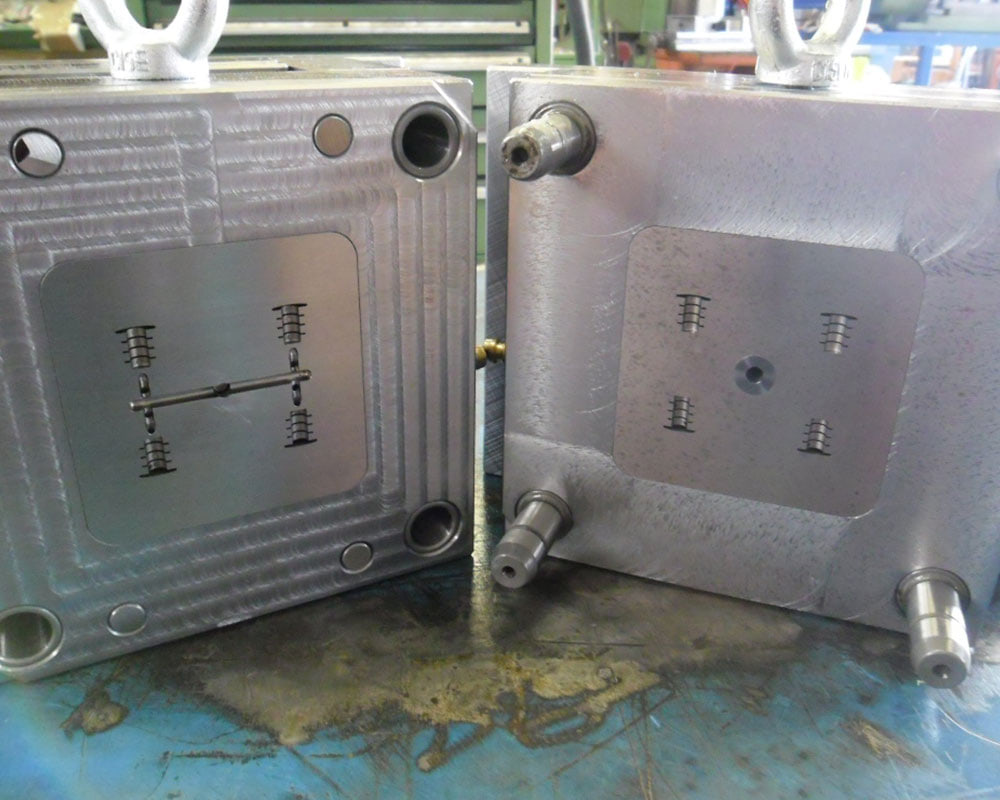
Geöffnetes Spritzgusswerkzeug, beide Hälften mit vier Kavitäten
Formenbau

Geöffnetes Werkzeug mit vier Kavitäten

Zwei Handhebelpressen mit aufgebauten Montagevorrichtungen in Säulenführung, davor eine Aufnahmeleiste mit vier Positionen
Vorrichtungsbau

Montagevorrichtung

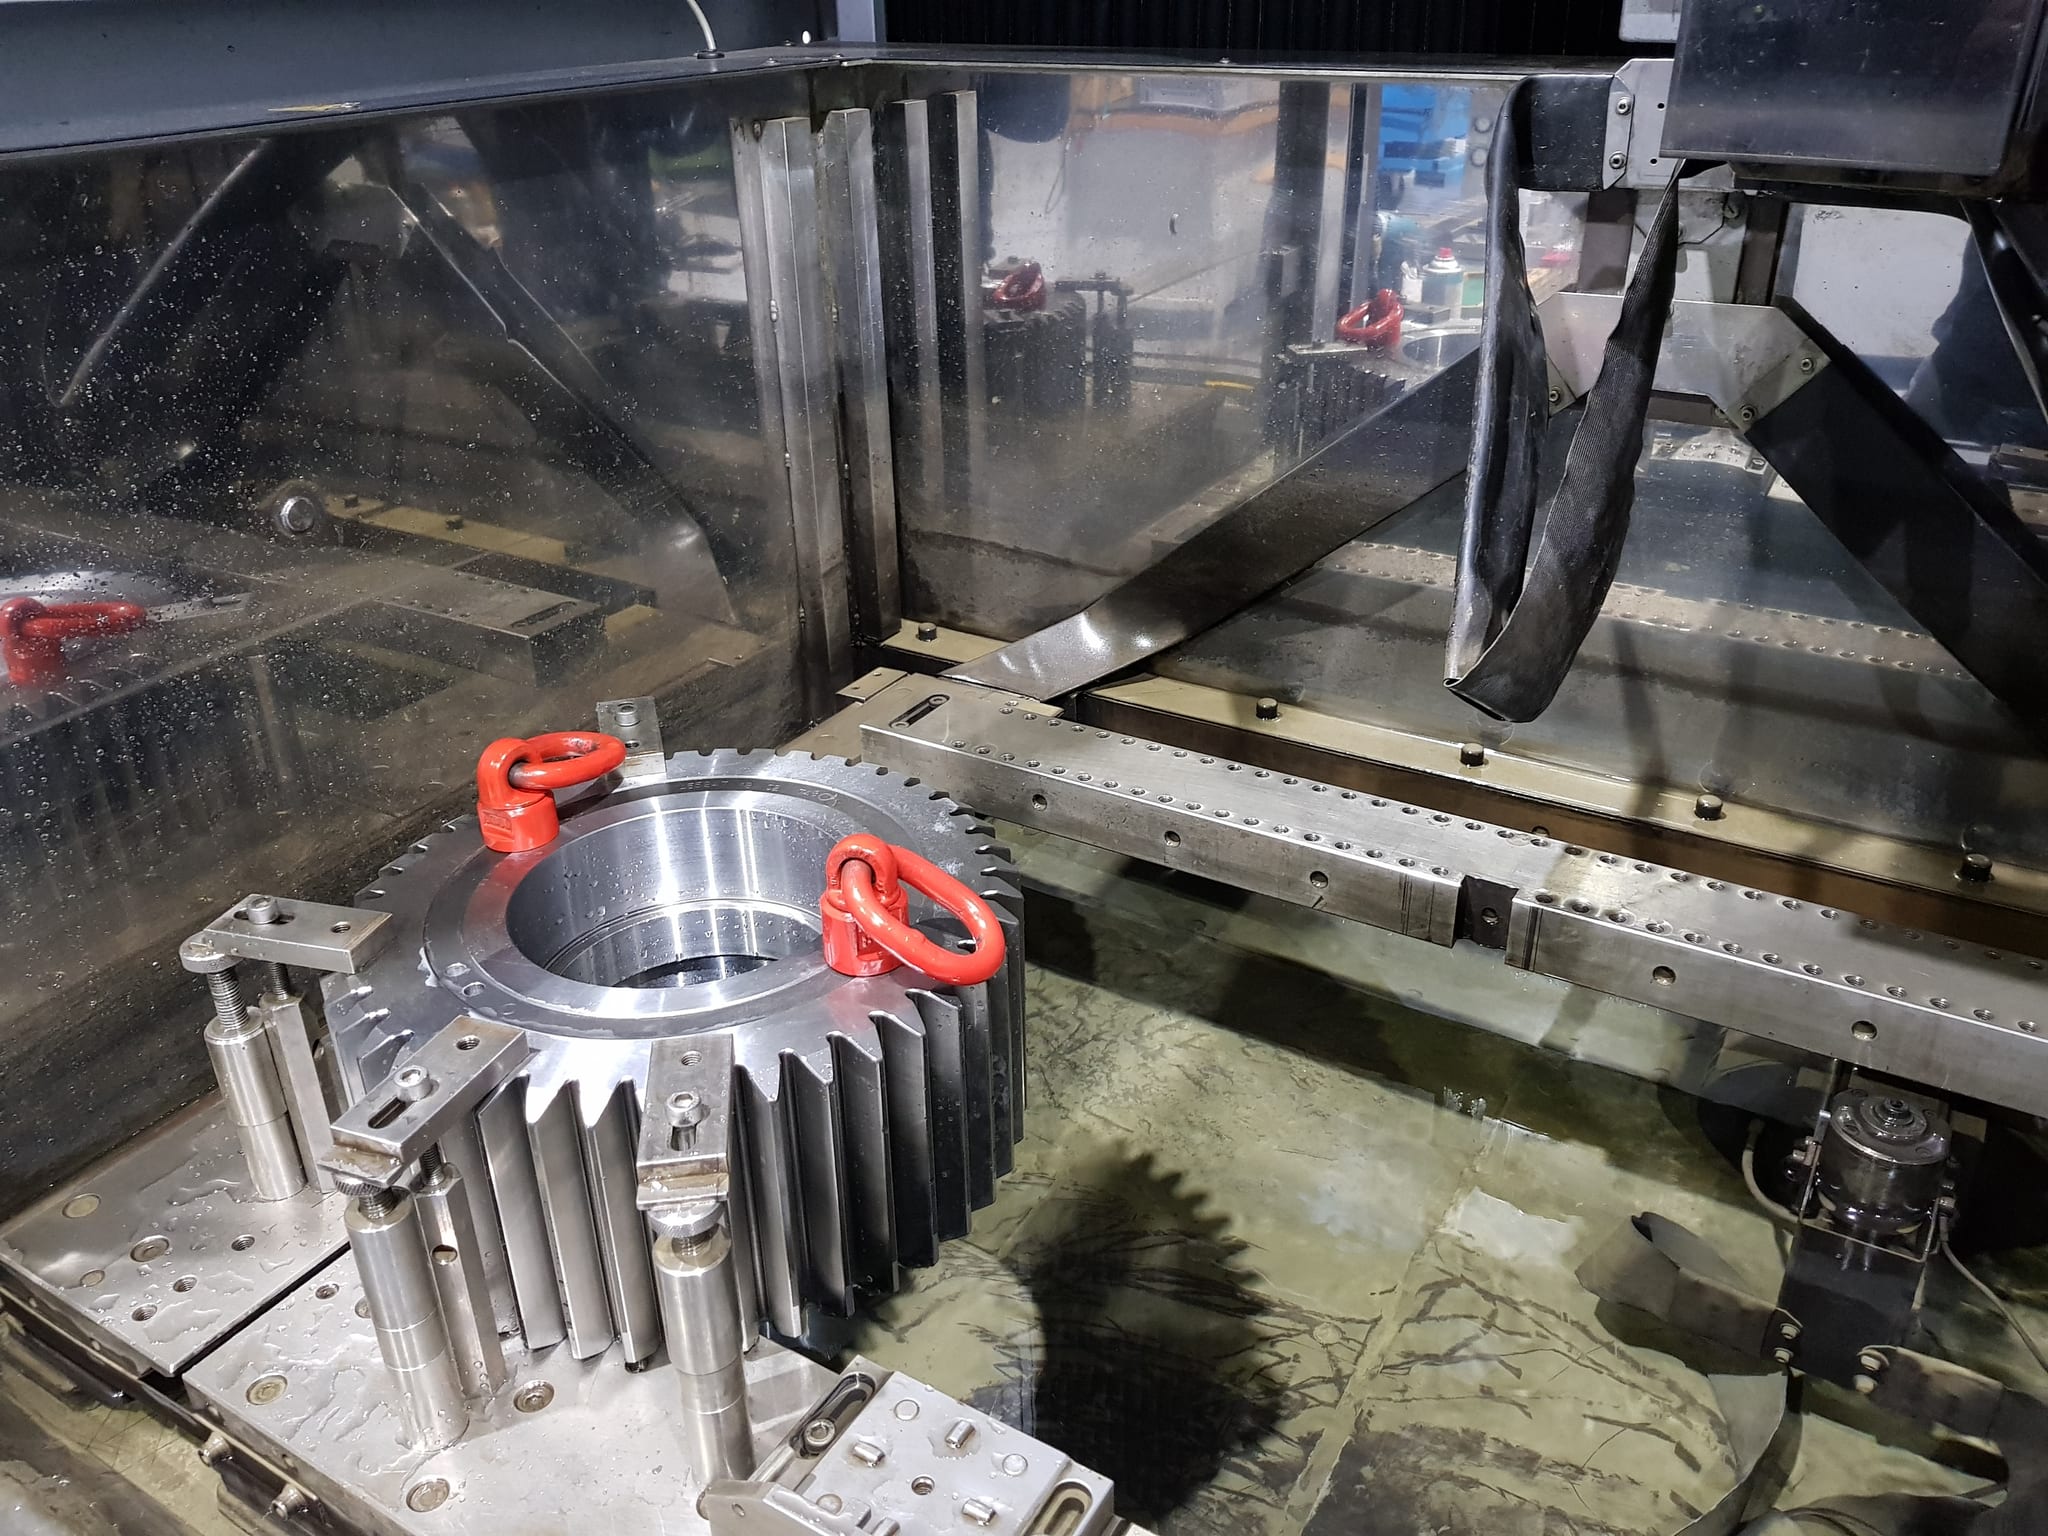
Großes Zahnrad an zwei roten Ringschrauben, aufgespannt im Becken der Drahterodiermaschine, der Draht läuft an der Verzahnung
Lohnfertigung

Zahnrad

Mehrere gleiche Edelstahlteile nebeneinander, daneben ein Rohrstück
Lohnfertigung

Edelstahlteile mit erodierten Nuten

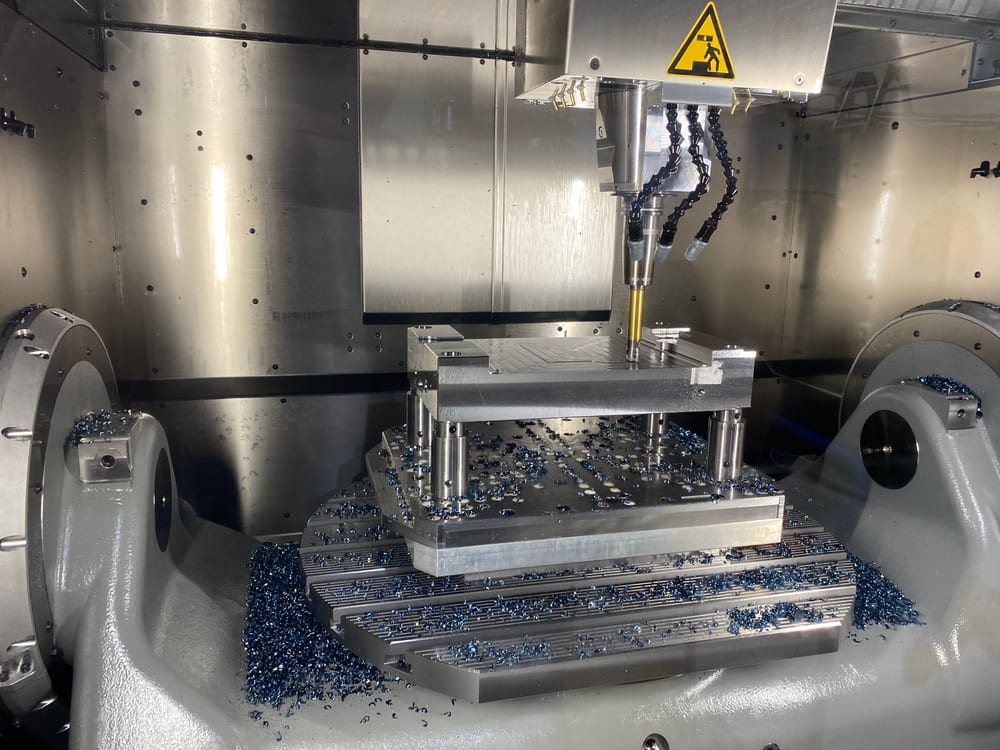
Formplatte im Bearbeitungszentrum, auf Bolzen über der Aufspannplatte abgestützt, Fräser im Eingriff, blaue Späne auf dem Schwenkrundtisch
Formenbau

Fräsen einer Formplatte

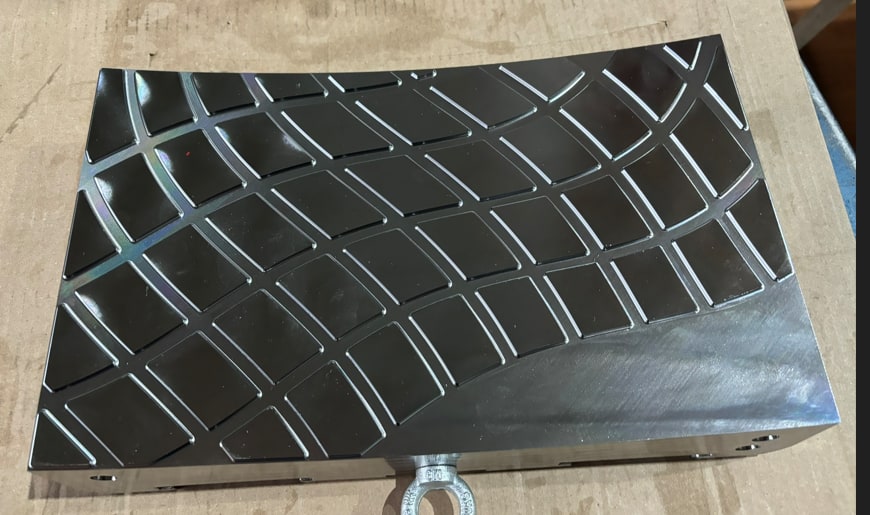
Gefräste Schieberbacke aus Stahl auf der Werkbank, die gewölbte Fläche mit einem Netz aus gefrästen Rauten, an der Stirnseite eine Ringschraube
Formenbau

Gefräste Schieberbacke

Kleines Werkzeug, beide Hälften nebeneinander
Formenbau

4-Fach Werkzeug

Zwei Schieber aus Stahl auf der Werkbank, gekennzeichnet mit S1 und S1-E1
Formenbau

Flachschieber mit Gewindekontur

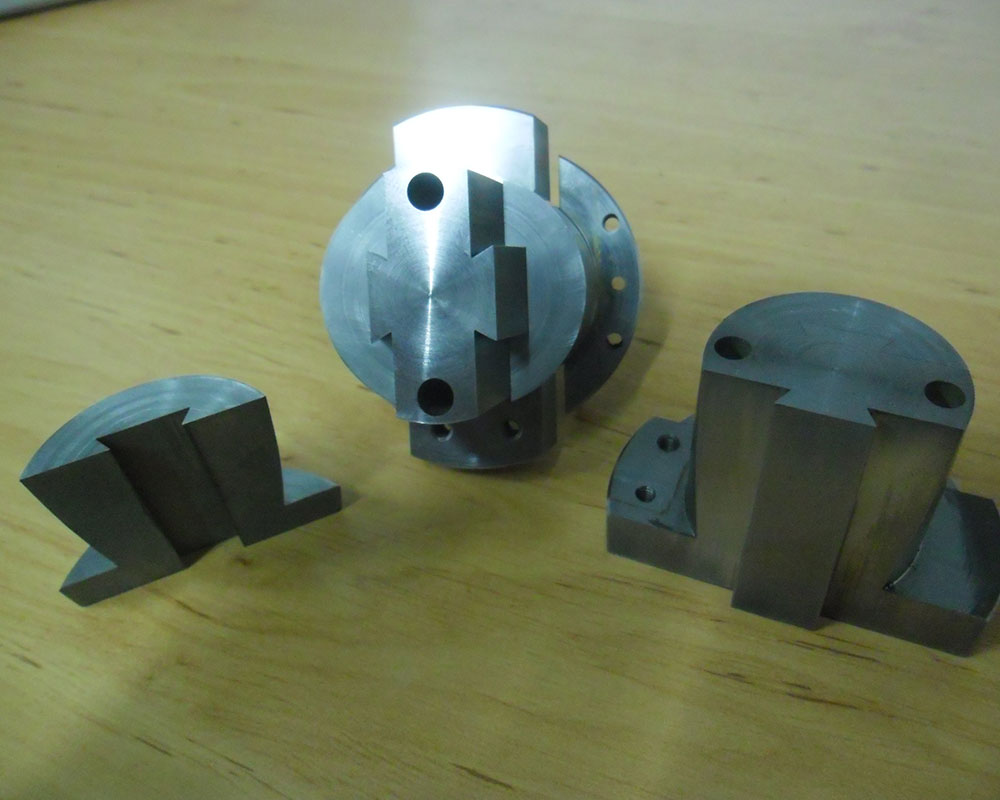
Dreiteiliger Einfallkern, die Teile mit ineinandergreifender Stufenkontur
Formenbau

Einfallkern

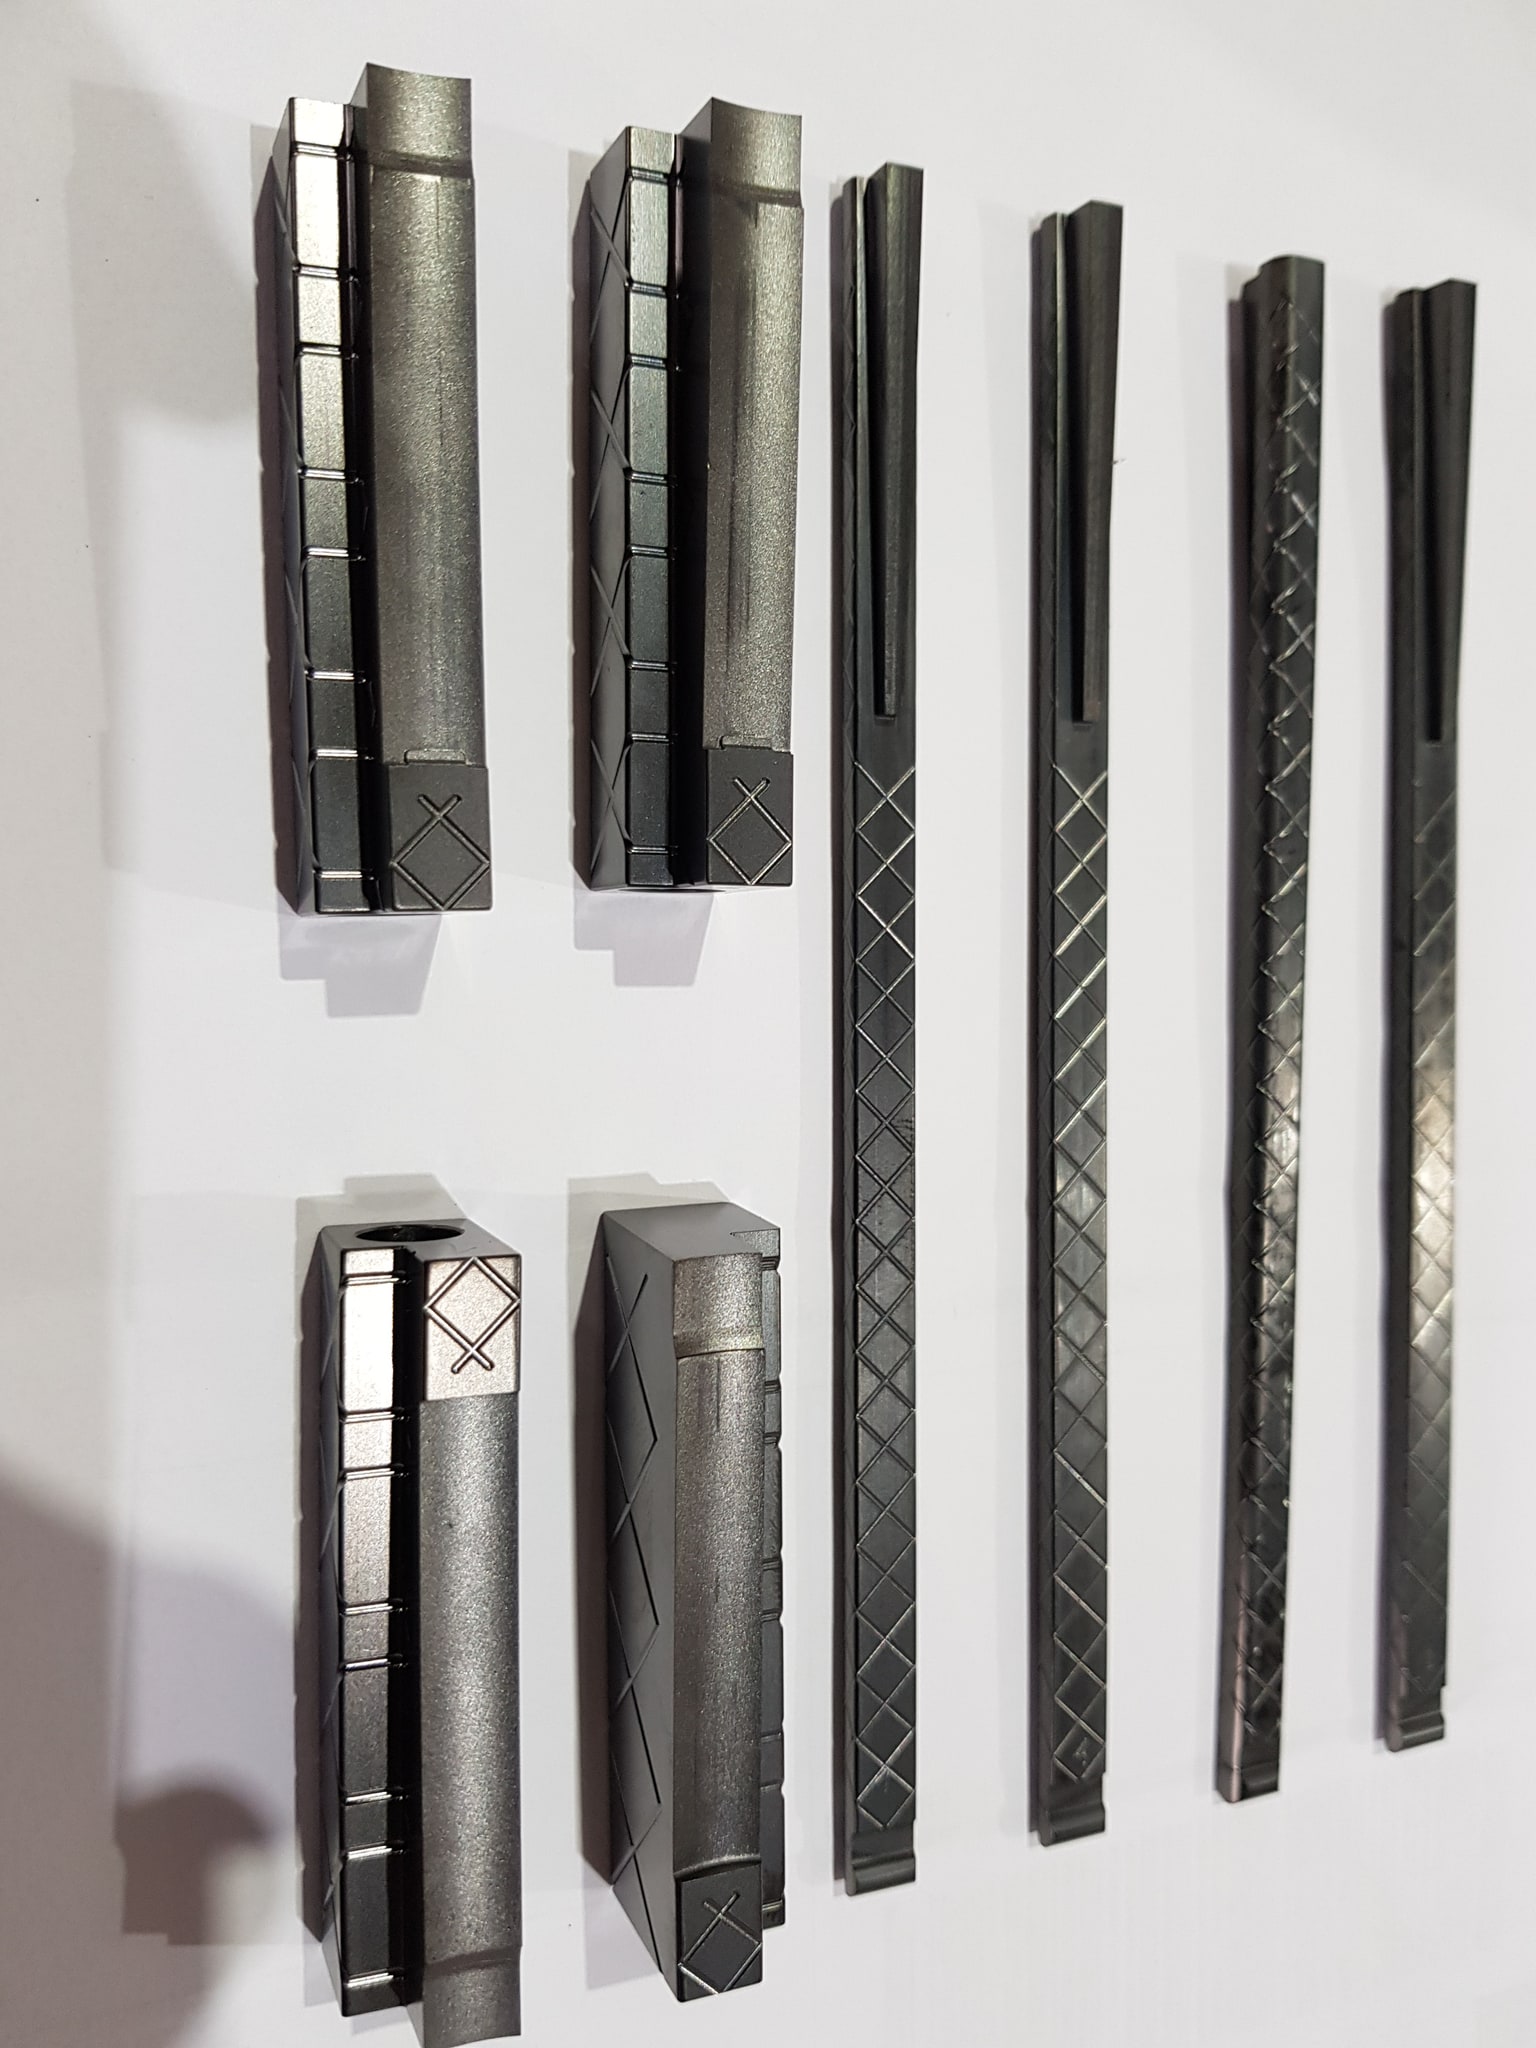
Vier Schieberblöcke und vier lange Leisten mit dunkler DLC-Beschichtung, nebeneinander auf heller Fläche, auf den Laufflächen ein eingearbeitetes Rautenmuster
Formenbau

DLC-beschichtete Schrägschieber

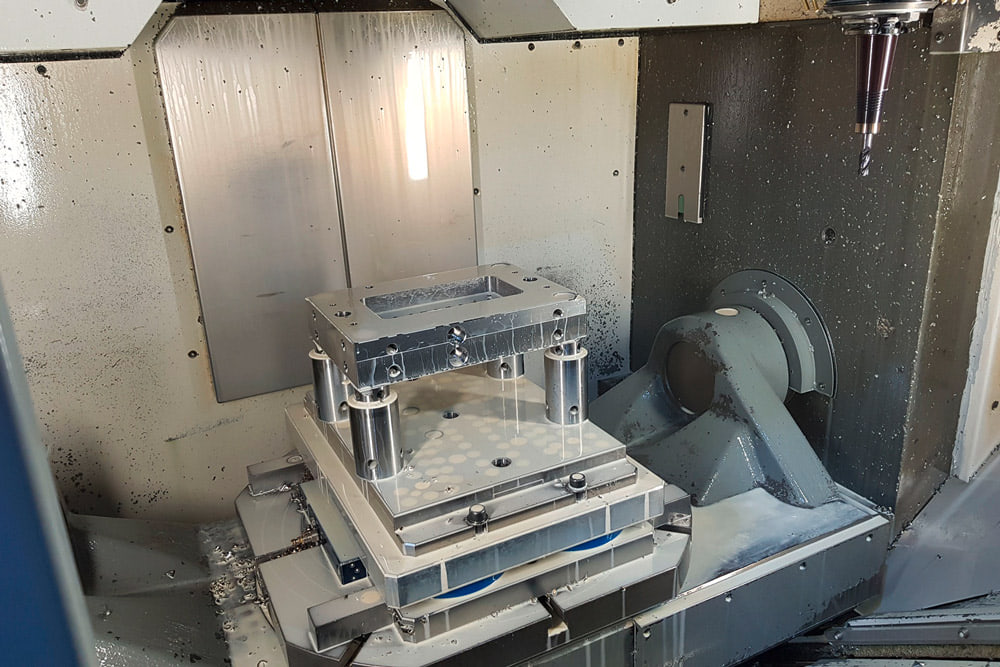
Formplatte der Auswerferseite, auf einem Nullpunktspannsystem im Bearbeitungszentrum aufgespannt
Formenbau

Formplatte der Auswerferseite

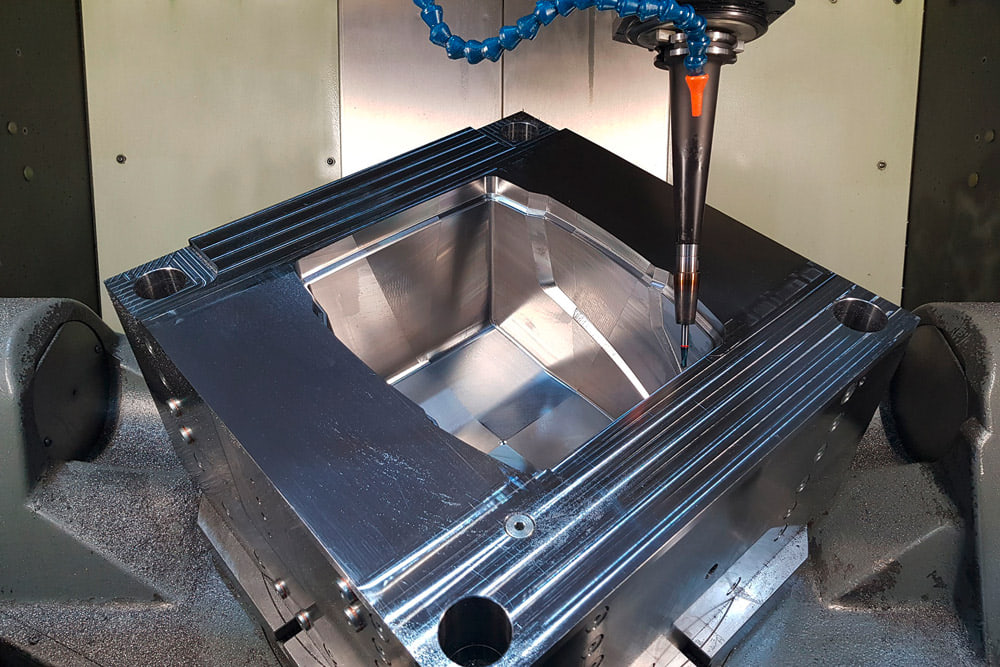
Formhälfte mit tiefer Kavität im Bearbeitungszentrum, Messtaster in der Spindel
Formenbau

Formhälfte mit tiefer Kavität

Zeichnung da? Dann rechnen wir.

Schicken Sie uns STEP, PDF oder DXF – mit Stückzahl und Wunschtermin. Sie bekommen eine erste Einschätzung, ob und wie wir das Teil fertigen.

Antwort
innerhalb von 24 Stunden an Werktagen
Dateiformate
STEP · PDF · DXF