
Senkerodieren
Komplexe Konturen, tiefe Kavitäten und filigrane Innengeometrien in elektrisch leitfähigen Werkstoffen – auch dort, wo eine Fräsbearbeitung nicht mehr möglich ist.
- VDI 18 – VDI 38
- Oberfläche
- filigrane Innengeometrien
- Eignung
- alle leitfähigen Werkstoffe
- Werkstoffe

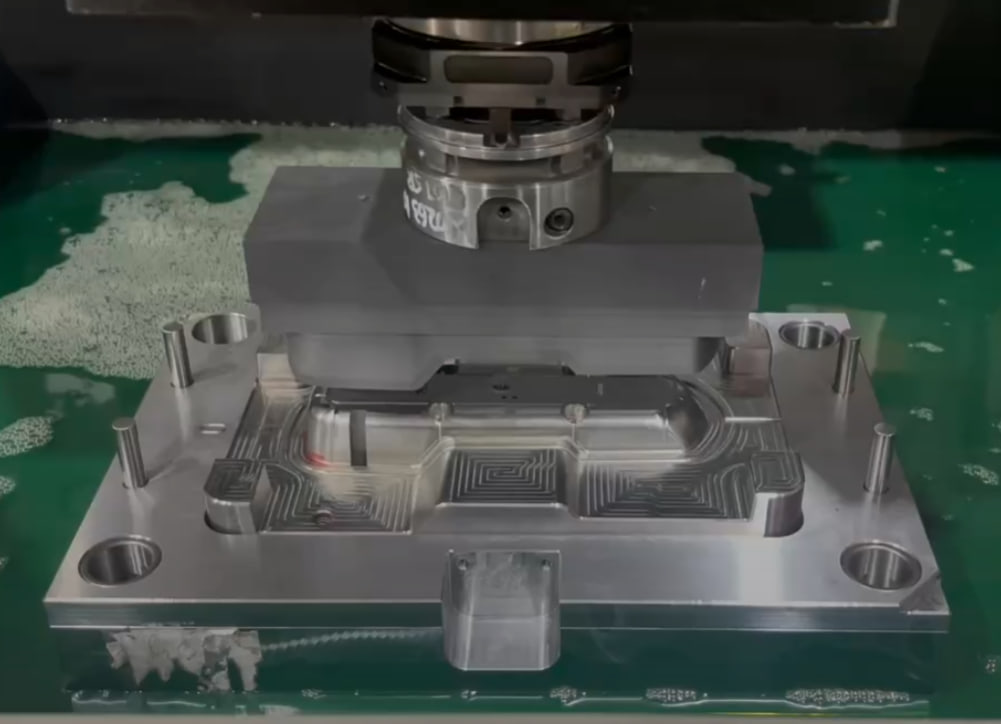
Beim Senkerodieren erfolgt der Materialabtrag nicht durch eine Schneide, sondern durch kontrollierte elektrische Entladungen zwischen Elektrode und Werkstück. Die Elektrode bildet dabei die Gegenform der gewünschten Kontur ab, ohne das Bauteil zu berühren. Dadurch entstehen keine Schnittkräfte.
So lassen sich Geometrien fertigen, die mit einem Fräswerkzeug nicht oder nur eingeschränkt erreichbar sind – etwa scharfe Innenecken, tiefe schmale Kavitäten und filigrane Rippen. Die Werkstoffhärte ist für den Prozess weitgehend unerheblich: Gehärteter Werkzeugstahl wird ebenso präzise bearbeitet wie weicher Stahl.
Über die Prozessparameter wird auch die Oberflächenstruktur gezielt eingestellt – von VDI 18 für feine, gleichmäßige Flächen bis VDI 38 für gröbere Strukturen. Da sich die Werkzeugoberfläche beim Spritzguss direkt auf dem Bauteil abbildet, sollte die gewünschte VDI-Stufe bereits in der Zeichnung eindeutig festgelegt sein.
Bearbeitungsmöglichkeiten
- Innengeometrien ohne Werkzeugzugang
- Scharfe Innenecken und enge Radien
- Bearbeitung gehärteter Werkstoffe
- Oberflächen von VDI 18 bis VDI 38
- Kavitäten, Formeinsätze und Gravuren
Eingesetzt bei
Anlagen
Ist das das richtige Verfahren?
Oft geht ein Bauteil auf mehreren Wegen, und einer davon ist der günstigere. Welcher das ist, ist am Telefon in zwei Minuten geklärt – ab 07:00 Uhr, Montag bis Donnerstag bis 16:30 und freitags bis 13:30 Uhr.
08232 9950060Senkerodieren für Ihr Bauteil?
Schicken Sie uns Zeichnung oder 3D-Daten. Sie bekommen innerhalb von 24 Stunden an Werktagen eine erste Einschätzung, ob und wie wir das Teil fertigen.
- Antwort
- innerhalb von 24 Stunden an Werktagen
- Dateiformate
- STEP · PDF · DXF
- info@karl-formenbau.de